Profesjonalne giętarki do drewna i tworzyw sztucznych
Nasze ręczne frezarki kątowe oferują stolarzom, meblarzom i przemysłowi budowlanemu z drewna wysoce wydajne rozwiązanie do szybkiego, precyzyjnego i absolutnie ostrokrawędziowego wykańczania promieni frezowania i zaokrągleń w narożnikach wewnętrznych. Niezależnie od tego, czy chodzi o delikatne blaty kuchenne, czy o masywne drewno konstrukcyjne (CLT), żmudna i podatna na błędy praca ręczna dłutem, pilnikiem, piłą lub dłutem łańcuchowym zostaje wyniesiona na nowy poziom precyzji dzięki naszym nowym opracowaniom. Obrabiając poza obrabiarką CNC, oszczędzasz cenne czasy przezbrojenia, unikasz kosztownego ponownego pozycjonowania i znacznie zwiększasz wartość swoich obrabianych elementów. Dzięki trwałym frezom diamentowym i dopracowanej ergonomii natychmiast osiągniesz doskonałe rezultaty przy maksymalnej oszczędności kosztów i czasu.
Nasze urządzenia w skrócie
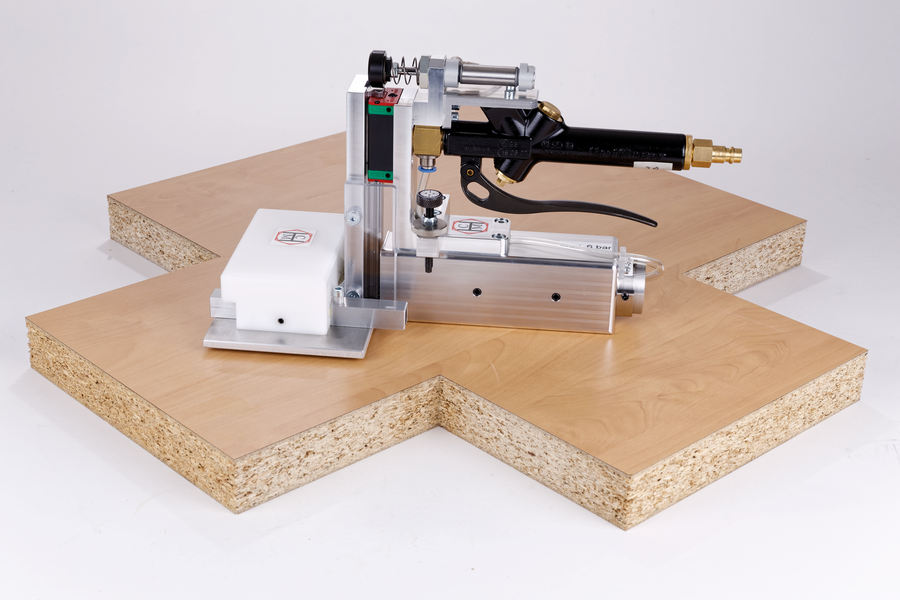
1. Klasyk: Ausklinker MZ 02 90F A
Precyzyjne narzędzie do produkcji mebli i wykończenia wnętrz (MDF, drewno, tworzywo sztuczne).
- Co może zrobić urządzenie: Frezuje koła i zakrzywienia w narożach wewnętrznych z precyzyjną ostrością do jednej setnej milimetra; wyposażony w frezarkę z mechanizmem palców do przenoszenia precyzji na obrabianą powierzchnię. Standardowy średnica: 60 mm.
- Gdzie jest wykorzystywane: Idealny do obróbki materiałów płytkowych, blatów kuchennych, stanowisk roboczych oraz wycinania w budownictwie meblowym, budownictwie handlowym, budownictwie stoczniowym.
- Jakie są zalety: Odkryj niesamowitą oszczędność czasu w porównaniu z pracą ręczną, zero ryzyka uszkodzenia pokrytych płyt, wyjątkowo prosta obsługa oraz 1 tydzień bezpłatnego, nieobowiązkowego testowania. Okres testowania wynosi 1 tydzień, zakres testu to około 20 narożników.
- Cena: 2.910,00 € (bez podatków)
- Akcja testowa: Kalkulatory mogą być testowane przez firmy handlowe bez zobowiązań i całkowicie bezpłatnie w własnej produkcji przez 1 tydzień! Czas trwania testu wynosi 1 tydzień, zakres testu to około 20 łuków.
2. Mocny silnik: Wielki agregat MZ 02 90F A E
Solidna maszyna do konstrukcyjnego budownictwa drewnianego (drewno lite i CLT).
- Co może zrobić urządzenie: Oferuje maksymalną wydajność frezowania dla grubych, masywnych przekrojów drewna; stabilny design z solidnych płyt aluminiowych (waga: 13,5 kg).
- Do czego to jest: Frezowanie zaokrąglenia w narożnikach wewnętrznych, które pozostają po frezowaniu konturowego. Bez użycia frezów do łańcuchów, bez wniknięcia oleju w obrabianą część. Bez użycia frezów do łańcuchów, precyzyjnie i szybko.
- Cena: 5.375,00 € (bez podatków)
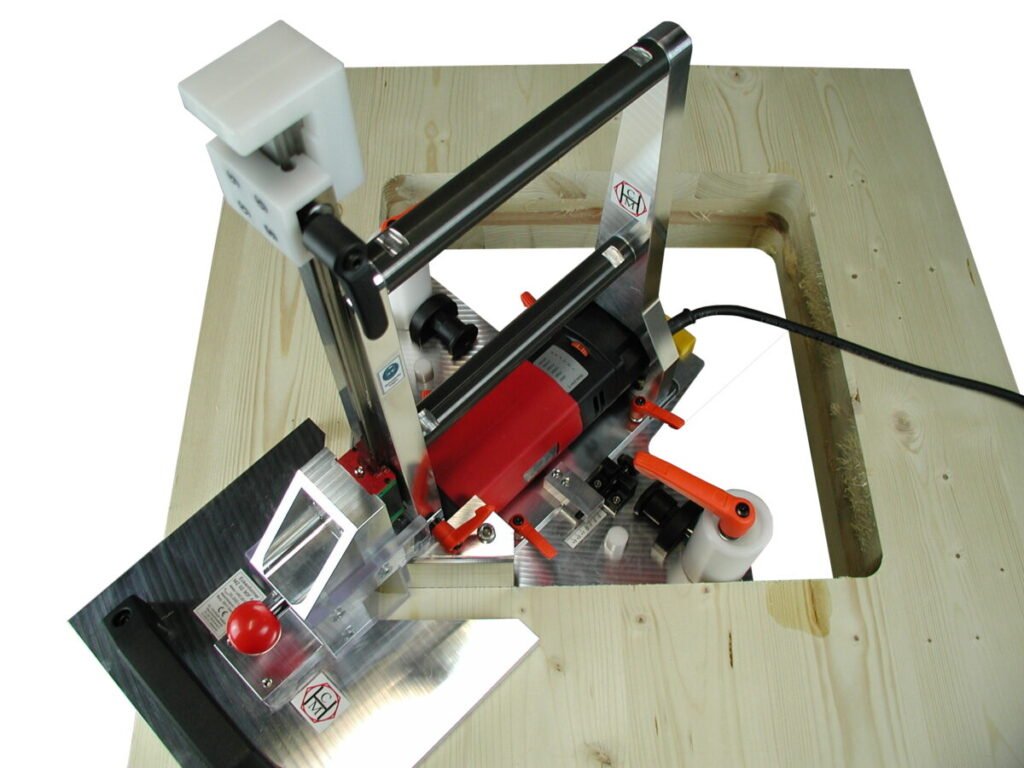
- Gdzie jest wykorzystywane: Specjalnie zaprojektowany do obróbki drewna segmentowego (CLT), masywnych płytek drewnopochodnych i dużych elementów konstrukcyjnych drewnianych (np. w zakładzie Stora Enso)
- Jakie są zalety: Nie ma potrzeby czasochłonnego i precyzyjnego ponownego ustawiania ciężkich elementów na stanowisku CNC – krawędzie są obrabiane poza maszyną, podczas gdy CNC już frezuje następny element.
3. Ergonomiczny narzędzie do pracy z energią: lekki zacier MZ 02 90F A L
Innowacja zoptymalizująca wagę przeznaczona do głębokiego, elastycznego pracy w drewnie falistym.
- Co może zrobić urządzenie: Całkowita moc dla CLT przy radykalnie obniżonej wadze do zaledwie 4 kg (w miejsce 13,5 kg); umożliwia frezowanie narożników aż do dna lub spłaszczanie w dół oraz pracę w głębi do 290 mm i więcej.
- Wyjątkowy Śruba może być wygrawerowana w czystym kształcie, z wyjątkiem jednej powierzchni w obrabianym produkcie. Nie trzeba już jej ponownie obrabiać za pomocą drutu.
- Gdzie jest wykorzystywane: Do wycinania w drewnie falistym/CLT (zwiedzanie od około 200×200 mm do 250×250 mm, wkraczanie od 400×400 mm).
- Cena: 2.910,00 € (bez podatków)
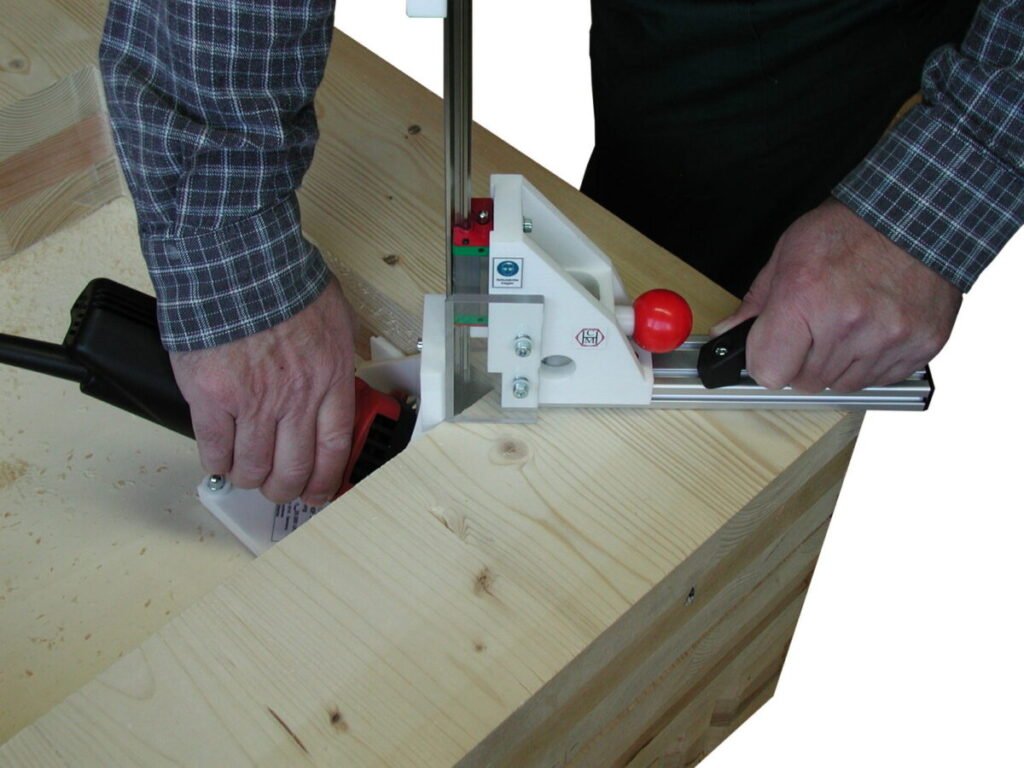
- Jakie są zalety: Maximalnie ergonomiczne i bez zmęczenia wykonywanie pracy dzięki ogromnej oszczędności wagi; dostarcza idealnie przygotowane, wyższej jakości elementy konstrukcyjne bezpośrednio z fabryki.
- Akcja testowa: Kalkulatory mogą być testowane przez firmy handlowe bez zobowiązań i całkowicie bezpłatnie w własnej produkcji przez 1 tydzień! Czas trwania testu wynosi 1 tydzień, zakres testu to około 20 łuków.
Wszystkie korzyści w jednym miejscu
Wzrost wydajności produkcji
Frezuj Narożniki wewnętrzne prostym wyjęciem z obudowy maszyny CNC gotowe, podczas gdy urządzenie już obrabia następny element.
Nie potrzeba kosztownego nowego pozycjonowania
Zwłaszcza w przypadku dużych Deski z litego drewna lub CLT eliminuje się niezwykle pracochłonny i czasochłonny proces wyrównywania po zakończeniu głównego cięcia.
Wzrost wartości dla Twoich klientów
Dostarczają one perfekcyjnie obrabiane i wyższej jakości elementy konstrukcyjne – trend, który staje się coraz bardziej istotny w nowoczesnym budownictwie drewnianym.
Ochrona materiału
Czy to delikatna powłoka podczas formowania mebli, czy głębokie frezowanie aż do spłaszczenia w przypadku formowania lekkiego mebla – obrabiany przedmiot jest chroniony w najlepszy możliwy sposób.
Funkcjonalność technologii wycieniowania
Procedura pracy jest zoptymalizowana w przypadku wszystkich urządzeń pod kątem intuicyjnej i szybkiej obsługi:


1
Tworzenie
Obudowa detonatora jest umieszczona w Wykonano narożnik wewnętrzny, w której po frezowaniu CNC pozostaje jeszcze promieniowy przekrój.
2
Aktywuj
Wciśnięcie dźwigni startowej lub naciśnięcie przełącznika – silnik uruchomi się i samochód ruszy. cylindry pneumatyczne oddaje się w tył lub operator oddaje się w tył Śruby blokujące kontrolowany powrót.
3
Prędkość dostępu
Obrotowy frez jest kontynuowane przesunięte przez drewno lub tworzywo sztuczne i odstrasza zaokrąglenie w jednej chwili.
4
Frezowanie obustronne (dział meblowy)
W przypadku grubych płyt używa się Głęboki atak najpierw wycięto pierwszą stronę, obróciono obrabiany element i zrobiono go idealnie z tyłu dokładnie frezowane.
5
Ostateczne ustalenie
Po prostu wracaj do pracy z silnikiem Pozycja wyjściowa odłożyć.Przedtem Zwolnij przycisk startowy (Ciśnieniowy) lub następnie przesunąć przełącznik (elektryczny).
6
Wynik
Zbieg w narożniku wewnętrznym jest czysto wycięte. Zrodziła się wyrazista narożnica wewnętrzna. Maszyna jest gotowa do kolejnej narożnicy wewnętrznej.
Próbuj nasze wyroby
Korzystaj z naszej 1-tygodniowej, bezpłatnej i nieobowiązkowej próby bezpośrednio w Twoim zakładzie produkcyjnym (dotyczy modelu MZ 02 90F A). Czas trwania próby wynosi 1 tydzień, zakres testu obejmuje 20 punktów.

Masz specjalny problem lub pytanie dotyczące kucia? Po prostu prześlij nam zdjęcie swojego wyrobu lub rysunek. Wybierz swój ulubiony sposób:
FAQ dotyczące wycięć
Pytanie: Dlaczego podczas produkcji CLT należy obrabiać rogi poza maszyną CNC za pomocą frezarki?
Odpowiedź: Podczas wycinania otworów (np. w drewnie profilowanym) część wewnętrzna często pozostaje w obrabianym przedmiocie. Aby ją usunąć, należy ją wyjąć z CNC – kolejne, precyzyjne ustawienie na maszynie jest niezwykle czasochłonne. Z narzędziem do wycinania można łatwo i elastycznie dokonać wycinania naroży obok maszyny, podczas gdy system CNC już pracuje nad kolejnym elementem.
Pytanie: Jaki jest główny różnic między dużym a lekkim cementem?
Odpowiedź: Obaj są zaprojektowani z myślą o drewnie masywnym i CLT. Duży blok cementu (13,5 kg) jest zbudowany z płyt aluminiowych i jest zaprojektowany do najtrwalszego użytkowania w warunkach przemysłowych. Lekki blok cementu waży zaledwie 4 kg dzięki nowoczesnemu designowi, oszczędza siły pracowników podczas codziennego użytkowania, sprawdza się również w warunkach ciągłego użytkowania przemysłowego i pozwala na frezowanie w głębokich wycięciach (do 290 mm i więcej) oraz bezpośrednio w dół do poziomu falisty lub dna.
Pytanie: Jakie promieniowości i grubości płyt może przetwarzać standardowy wyrzeźbacz (do mebli)?
Odpowiedź: Standardowy wykończeniowy klej MZ 02 90F A pozwala na usuwanie zgrubień i promieni o średnicy do 12,5 mm. Jeśli podstawa ma być wolna od zarysowań, w zależności od grubości obrabianego materiału należy zastosować następujące wartości: przy grubości 16 mm maksymalny wewnętrzny promień wynosi 8 mm, przy grubości 18 mm maksymalnie 10 mm, a od grubości 19 mm maksymalny wewnętrzny promień wynosi 12,5 mm.
Klinkierki CLT mogą usuwać promieniowanie o średnicy do 20 mm.
Pytanie: Czy maszyny są dostarczane w stanie gotowym do użycia?
Odpowiedź: Tak. Każde urządzenie jest w naszej fabryce wstępnie testowane na prawdziwym drewnie/plastiku, dopuszczane do użytku i kompletnie gotowe do pracy, wraz z montowanym i predefiniowanym precyzyjnie wiertarką diamentową, instrukcją obsługi, narzędziami oraz pierwszym zestawem oleju do sprężarek powietrza.
Pytanie: Nigdy nie widziałem tego wyciągarki. Jak długo istnieje ta wyciąrarka?
Odpowiedź: Standardowy wyrób cementowy jest używany od 2010 roku i został zaprezentowany na targach drzewnych w Norymberdze. Wcześniej został opracowany i wprowadzony w praktyczne zastosowanie w przedsiębiorstwie dostarczającym płytki kuchenne w Niemczech. Doskonale sprawdza się i obecnie jest stosowany przez stolarzy i rzemieśników w przemyśle i rzemiośle, w kraju i za granicą, np. w firmach Häcker, Nobilia, Safenwil, Scheschy oraz Neuform-Türenwerke.
Czy podczas wycięcia noża lub sztyka włożono nóż w obrabianą część?
Odpowiedź: Nie. Wycinarka ma taką samą koncepcję jak wycinarka, ale nie pracuje z klinkami. W rzeczywistości używa specjalnego frezu, który wycina zaokrąglenia w narożniku wewnętrznym, jednocześnie usuwając je z obu stron narożnika wewnętrznego. Dlatego działa szybko, precyzyjnie i bardzo oszczędnie w pracy z obrabianym przedmiotem.
Pytanie: Czy w moim okolicy jest jakieś przedsiębiorstwo, w którym możemy zobaczyć wykopkę?
Odpowiedź: Prosimy o kontakt z nami. Następnie zorganizujemy dla Państwa następny zakład produkcyjny. Alternatywnie mogą Państwo zwrócić się do nas o przeprowadzenie testu w przypadku zastosowania w przemyśle.
Pytanie: Jakie inne określenia stosuje się w przypadku wychodzenia z pomieszczenia?
Odpowiedź: Tak jak w przypadku zawodu „talerzowiec” (talerzowiec) istnieją regionalne różnice – podobnie jak w przypadku wyrazu „talerzowiec” (talerzowiec) – istnieje wiele innych nazw dla tego samego narzędzia. Przykładami są: wycinanie naroży, wycinanie naroży za pomocą ostrych krawędzi, wycinanie naroży, frezowanie naroży oraz odpowiednie narzędzia do frezowania naroży, frezy do frezowania naroży, frezy do frezowania naroży, wycinarki narożowe, wycinarki narożowe. Czy w Twoim przypadku jest jeszcze stosowana inna nazwa? W takim przypadku skontaktuj się z nami. Za każdą nową nazwę przesyłamy wartościowy metalowy piórnik jako podziękowanie.
Pytanie: Czy meble z wykończeniem typu „out-of-the-box” (wyposażone w baterie lub elektryczne) są również dostępne?
Odpowiedź: Nie. Elektryczne silniki są większe niż zastosowany silnik pneumatyczny. Sam silnik pneumatyczny jest również specjalnym silnikiem o niewielkim przekroju. Dzięki temu silnik może być umieszczony bezpośrednio za frezarką. Na płytach o grubości od 16 mm można frezować z jednej strony bez konieczności tworzenia wyłomu na drugiej stronie. W przypadku zastosowania silnika elektrycznego nie byłoby to możliwe ani wcale nie byłoby to możliwe, a przy tym wymagałoby skomplikowanej konstrukcji z większym ciężarem i wyższymi kosztami.
Pytanie: Byłoby możliwe użycie wykończenia powierzchni do naszej aplikacji, gdyby konstrukcja została nieco zmieniona. Czy można ją dostosować również indywidualnie?
Odpowiedź: Tak. Bardzo chcemy poznać Państwa wymagania. Zrealizowaliśmy już wiele dostosowań dostosowanych do indywidualnych potrzeb.
Przykład 1: W standardowym rozwiązaniu potrzebujemy fragmenty o długości bocznej co najmniej 200 mm. Z dodatkowym elementem możemy również wykonać fragmenty o wymiarach około 60 mm x 80 mm. Stosowanie dotyczyło ścianek między pomieszczeniami w strefie przeznaczonej do treningu pływackiego.
Przykład 2: Producent drzwi chciał zaprojektować otwór szklisty z obniżonymi o 15° bokami. W tym celu zbudowaliśmy wyrzynarkę z dwukierunkową linią osiową oraz zaprojektowaliśmy, wyprodukowaliśmy i zamontowaliśmy dodatkowe elementy mocujące. Dodatkowo zmodyfikowaliśmy frez, dodając kulejący obrys zewnętrzny. Podobnie jak w przypadku cięcia przekładniowego, zakrzywienia można teraz po frezowaniu w narożniku wewnętrznym z obniżonymi bokami wyczyścić bez problemu.
Przykładowo 3: Producent kuchni zapytał nas, czy możemy wyciąć wewnętrzną narożną część bez wycinania całej powierzchni, do jednego zgięcia. Zdołaliśmy zaproponować rozwiązanie poprzez zmianę konstrukcji płytki Leicht (CLT) do produkcji mebli oraz płyt kuchennych na nową prowadnicę liniową oraz specjalnie frezowane zaczepy z serii Pertinax.
Przykład 4: W przypadku części z drzewa świerka/jodłowego, w których nie było problemu z odpornością na pękanie, mieliśmy taki przypadek w przypadku producenta mebli:
Płyty były płytami trzystopniowymi z litego drewna jodłowego o grubości 38 mm. Wyłoty miały szerokość 42 mm i głębokość 11 mm. Były to wyłoty z 3 stron, dlatego często nazywamy je wyłotami. Średnica wewnątrzkręgu przed obróbką wynosiła 5 mm. Rozwiązaniem było zmiana obszaru docisku klina i dodanie nowych docisków. Dzięki temu pierwsza wewnętrzna krawędź mogła zostać rozłożona w kierunku pionowym podczas ruchu z góry w dół, a druga wewnętrzna krawędź bezpośrednio po tym samym ruchu w dół w kierunku pionowym.
Przykład 5: Duży producent gotowych ścian z CLT (drewno lite) chciał zastosować system Leicht na mocnych ścianach. Moglibyśmy to zrealizować bez dużych kosztów dzięki zastosowaniu dłuższej prowadnicy liniowej.
Pytanie: Dlaczego wyłuski są tak precyzyjne?
Odpowiedź: Kąty wycięcia są nakładane bezpośrednio w narożniku na obrabianą część. W ten sposób uzyskuje się tak zwany frezowanie palcowe. Kierujący frez w trakcie stałego kontaktu z powierzchnią obrabianej części prowadzi go przez narożnik. Jeśli to robimy w centrum obróbki CNC z frezem, pozycję ustala się według współrzędnych w sterowniku. Centra obróbki drewna do obróbki płyt drewnianych zazwyczaj nie zapewniają dokładności wyższej niż maksymalnie 0,1 mm. Z doświadczenia wynika również, że po kilku latach użytkowania raporty mówią o dokładności wynoszącej nawet 0,3 mm. Dodatkowo, wałek wrzeciona musi stać dokładnie w płaszczyźnie obrabianej powierzchni i nie może być skręcony przez nakładanie. W wyniku tego podczas frezowania zaokrąglania czasami nie usuwa się cała okrągłość, ale pozostaje zawsze część w narożniku. Następnie resztę usuwa się ręcznie pilnikiem.
Tutaj wycinarka (meble) oferuje precyzyjną, szybką i niezawodną alternatywę o wysokiej dokładności, lepszą niż 0,1 mm. Frze na nas stawia na wartości od 0,01 do 0,03 mm przy mocowaniu. Ryzyko uszkodzenia jest minimalizowane do minimum.
Pytanie: Jak duże mogą być wycięcia lub wycięte fragmenty, aby móc je obrabiać za pomocą frezarki do mebli MZ 02 90F A?
Odpowiedź: Graniczne wartości zależą od wielkości wycięcia/rozcięcia oraz od tego, czy przedmiot musi być wolny od zarysowań.
Fragment ma 4 strony obrabianego przedmiotu i znajduje się w płytce.
Przeszczep ma maksymalnie 3 strony obrabianego przedmiotu i znajduje się na brzegu płyty.
- Obudowa powinna być wolna od pęknięć dzięki frezowaniu z obu stron.
1.1 Fragmenty: Następnie najmniejsza strona musi mieć długość 200 mm lub więcej.
1.2 Ociężałe cięcie:: Tylko średnia strona musi mieć długość 200 mm lub więcej.
- Obudowa nie musi być bez wycięć, a wycięcia można zapobiec poprzez przyłożenie innego materiału.
2.1 FragmentyOd kwadratu o wymiarach 60 mm x 200 mm.
2.2 Ociężałe cięcieOd 60 mm x 80 mm.
Ważny jest także grubość płyty oraz wymiar wewnętrznego koła narożnego. Skontaktuj się z nami
Jaki jest twój przedmiot obrabiany? Tel.. +49 (0)57413012080