

Professionella kantpressar för trä- och plastbearbetning
Våra handhållna falsverktyg erbjuder snickare, möbelsnickare och träbyggnadsindustrin en mycket effektiv lösning för att snabbt, exakt och med absolut vassa kanter spetsa till frästa radier och rundningar i inre hörn. Oavsett om det gäller en delikat bänkskiva för köket eller en massiv korslimmad träskiva (CLT), lyfts det mödosamma och felbenägna handarbetet med stämjärn, fil, såg eller kedjesåg till en ny nivå av precision genom våra nya innovationer. Genom att utföra bearbetningen utanför CNC-maskinen sparar du värdefull riggtid, undviker dyrbar ompositionering och ökar värdet på dina arbetsstycken avsevärt. Tack vare slitstarka diamantskär och mogen ergonomi uppnår du perfekta resultat på nolltid med maximal kostnads- och tidsbesparing.
Våra enheter i överblick
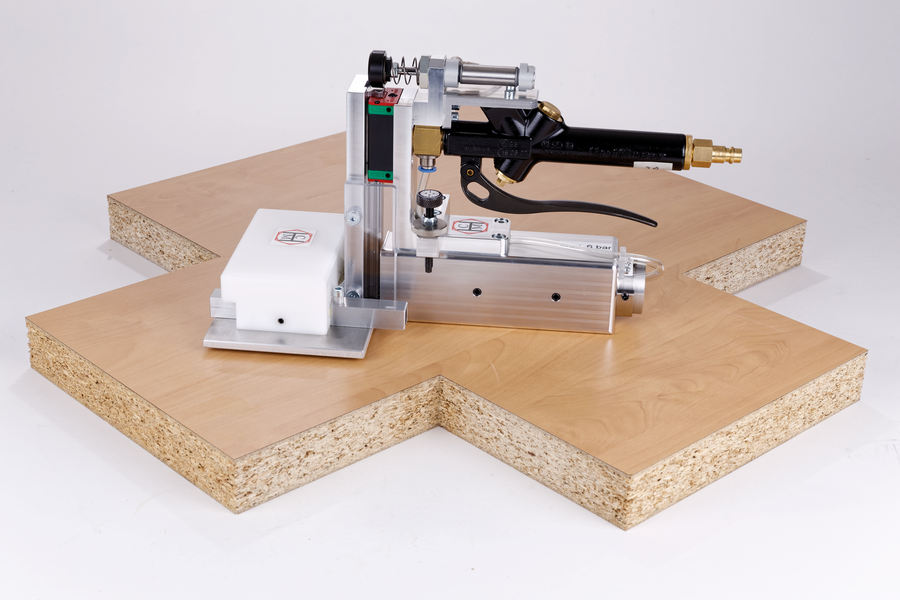
1. Klassikern: Ausklinker MZ 02 90F A
Den precisionsverktyg för möbel- och inredningsindustrin (MDF, trä, plast).
- Vad enheten kan göra: Fräser radier och rundningar i innerhörn med hundradelsmillimeters noggrannhet; utrustad med en tangentfräsaggregat för att överföra precisionen till arbetsstycket. Standardhub: 60 mm.
- Var det används: Perfekt för bearbetning av plattformsformade material, köksbänkar, skåp och snittar inom möbelframställning, butiksinredning, mässor och fartygsbyggnad.
- Vilka fördelarna är: Massiva tidsbesparingar jämfört med manuell bearbetning, noll risk för avfall vid belagda plattor, extrem enkel användning och 1 vecka kostnadsfri testning utan förpliktelser. Testperiod 1 vecka, testomfång cirka 20 hörn.
- Pris: 2.910,00 € (netto)
- Teståtgärd: Klinker kan testas av kommersiella företag kostnadsfritt och utan bindningstid i egen produktion under en vecka! Testperioden är en vecka, omfattningen av testet är ungefär 20 kvadrater.
2. Kraftpaketet: Groß-Ausklinker MZ 02 90F A E
Den robusta maskinen för konstruktiv träbyggnation (massivträ & CLT).
- Vad enheten kan göra: Ger maximal fräsningseffekt för tjocka, massiva träsnitt; stabil konstruktion av massiva aluminiumplåtar (vikt: 13,5 kg).
- För vad det är: Fräsa ut rundningen i de inre hörn som blir kvar efter konturfräsing. Istället för kedjespänne utan att olja kommer in i arbetsstycket. Istället för spännejärn, exakt och snabbt.
- Pris: 5 375,00 € (netto)
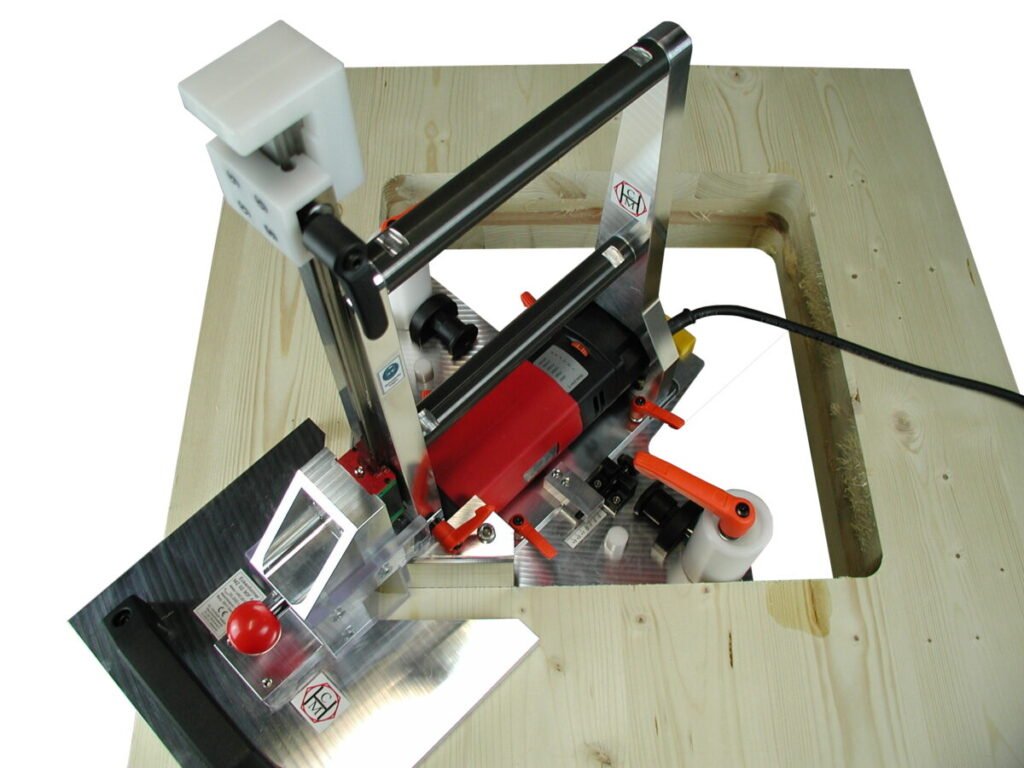
- Var det används: Specifikt konstruerad för bearbetning av CLT-trä, massiv plywood och stora träkonstruktioner (t.ex. på fabriken hos Stora Enso)
- Vilka fördelarna är: Ingen tidskrävande, exakt och noggrann ompositionering av tonviktsdelar på CNC-maskinen – hörnen bearbetas utanför maskinen medan CNC-maskinen redan fräser nästa del.
3. Det ergonomiska kraftverktyget: Lätt-Ausklinker MZ 02 90F A L
Den viktoptimerade innovationen för djup och flexibel arbetsyta i träskivor.
- Vad enheten kan göra: Full kraft för CLT med radikalt minskat vikt till knappt 4 kg (istället för 13,5 kg); möjliggör borrning av hörn och rundning ner till botten eller fald samt djupbearbetning upp till 290 mm och mer.
- Unik Rundningen kan fräsa rent bort till en yta i verktyget. Det behöver inte bearbetas med nålar på baksidan av verktyget.
- Var det används: För snitt i träskivor/CLT (dykning från ca 200×200 mm upp till 250×250 mm, genomdykning från 400×400 mm).
- Pris: 2 910,00 € (netto)
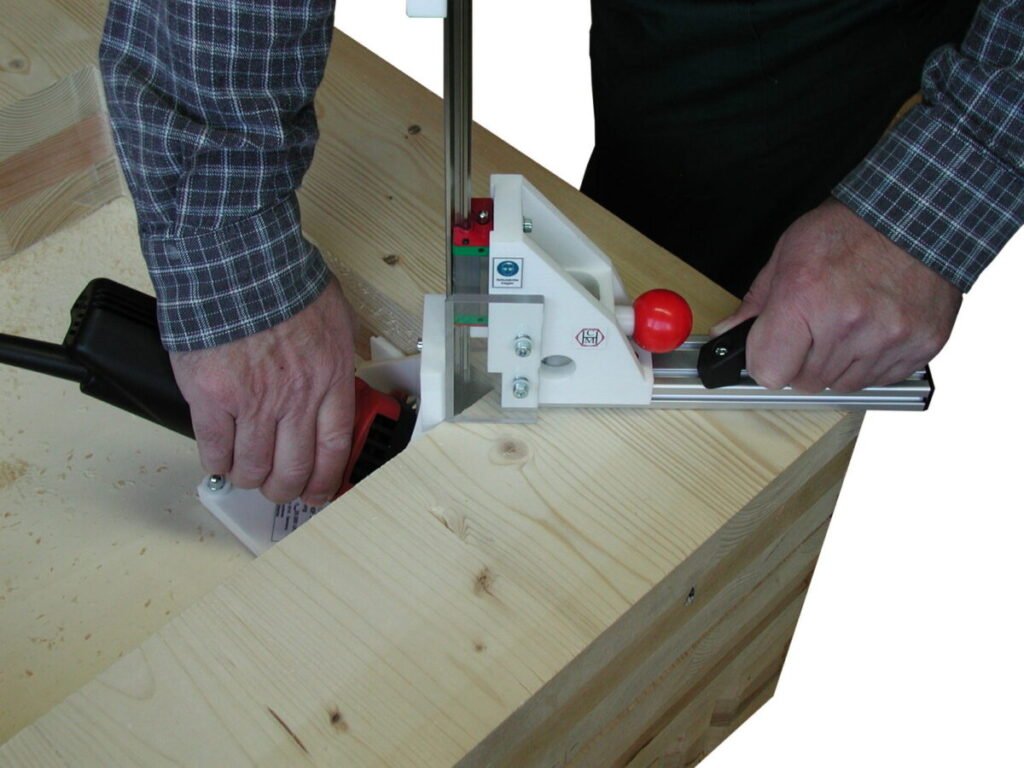
- Vilka fördelarna är: Maximal ergonomisk och utmattningsfri arbetsmiljö tack vare enormt minskad vikt; levererar perfekt förberedda och högre kvalitetsprodukter direkt från fabrik.
- Teståtgärd: Klinker kan testas av kommersiella företag kostnadsfritt och utan bindningstid i egen produktion under en vecka! Testperioden är en vecka, omfattningen av testet är ungefär 20 kvadrater.
Alla fördelar i en överblick
Effektivitetsökning för produktionen
Fräs Invändiga hörn Enkel utanför CNC-maskinen klar, medan maskinen redan bearbetar nästa arbetsstycke.
Ingen dyr ny positionering
Särskilt hos stora Massivträ- eller CLT-plattor Det extremt komplicerade och tidskrävande justeringen efter huvudfräsningen elimineras.
Värdeökning för dina kunder
De levererar perfekt bearbetade och högre kvalitetsprodukter – en trend inom byggbranschen som blir allt viktigare inom modern träbyggnadsteknik.
Skydd av materialet
Oavsett om det handlar om känslig beläggning vid möbelbearbetning eller djup fräsning till och med i den lilla fogen vid lättbearbetning – verktyget skyddas optimalt.
Funktionsprincipen för utskiljningstekniken
Arbetsflödet är optimerat för intuitiv och snabb hantering på alla enheter:


1
Att skapa
Slagkapseln på avklinkaren är placerad i Inre hörn utformade, där radien fortfarande står kvar efter CNC-fräsningen.
2
Aktivera
Tryck på startknappen eller aktivera strömbrytaren – motorn startar och bilen körs. pneumatiska cylindrar tror sig tillbaka eller användaren drar en Spärrskruvar kontrolleras tillbaka.
3
Förskjutning
Den roterande fräsen kommer konsekvent försedd med trä- eller plastmaterial och avlägsnar rundningen på nolltid.
4
Tvåsidig fräsning (möbelområdet)
Vid tjockare plattor används över Djupangrepp Först fräste man den första sidan, vände arbetsstycket och slipade den bakre sidan perfekt. Rensad och helt slipad.
5
Avslutning
Leta bara efter motorn igen Utgångsläge Skjut tillbaka. Tidigare Lossa startspaken (Tryckluft) eller sedan dra tillbaka brytaren (elektriskt).
6
Resultat
Rundningen i den inre hörnet är Rensad och slipad. Det har uppstått en utpräglad innervinkeln. Maskinen är redo för nästa innervinkeln.
Testera våra utskärningsverktyg
Använd vår 1-veckors, obegränsade och kostnadsfria testperiod direkt på din arbetsplats (gäller för modellen MZ 02 90F A). Testperiod: 1 vecka, testomfång: 20 hörn.

Har du en specifik utskärningsuppgift eller fråga? Skicka oss gärna en bild av ditt verktyg eller en ritning. Välj din favoritmetod:
Vanliga frågor om utkastning
Fråga: Varför skulle jag bearbeta hörnen utanför CNC-maskinen vid CLT-tillverkning med en utskärningsmaskin?
Svar: Vid avskärning av öppningar (t.ex. i träskivor) lämnar den inre delen ofta kvar i verktyget. För att ta bort den måste delen hämtas från CNC-maskinen – en efterföljande, exakt positionering på maskinen är extremt tidskrävande. Med Ausklinker kan du enkelt bearbeta hörnen flexibelt vid maskinen, medan CNC-systemet redan tillverkar nästa verktyg.
Fråga: Vad är huvudskillnaden mellan den stora och den lätta utskiljaren?
Svar: Båda är konstruerade för massivträ och CLT. Den stora formen (13,5 kg) är byggd av aluminiumplåtar och är utformad för att tåla de tuffaste industriella belastningarna. Den lätta formen väger endast knappt 4 kg tack vare modern design, sparar kraften för personalen under daglig användning, har också visat sig fungera väl under industriell kontinuerlig användning och möjliggör dessutom fräsning i djupa snitt (upp till 290 mm och mer) samt direkt ned till en vinkling eller botten.
Fråga: Vilka diametrar och plattstycken kan standard-Ausklinker (möbler) bearbeta?
Svar: Standard-slipanläggningen MZ 02 90F A kan avlägsna rundningar och radier upp till 12,5 mm. Om undersidan ska vara fri från repor gäller följande beroende på verktygsstyckets tjocklek: Vid en tjocklek på 16 mm är den inre radien avlägsnad med max. 8 mm, vid en tjocklek på 18 mm max. 10 mm och från och med 19 mm tjocklek en maximal inre radie på 12,5 mm.
CLT-klinker kan avlägsna radier upp till 20 mm.
Fråga: Levereras maskinerna i användningsfärdiga skick?
Svar: Ja. Varje enhet testas i vårt fabrik i förväg mot äkta trä/plast, godkänns och levereras komplett och funktionsfärdig inklusive monterad och exakt inställd diamantfräs, bruksanvisning, verktyg och en grundläggande förråd av tryckluftaggregatolja.
Fråga: Jag har aldrig sett utkastaren tidigare. Hur länge har utkastaren funnits?
Svar: Standard-limmet har använts sedan 2010 och presenterades vid trämässan i Nürnberg. Det hade tidigare utvecklats och använts i praktisk användning hos en leverantör av köksbänkar i Tyskland. Det har visat sig vara mycket effektivt och används idag av snickare och hantverkare inom industri och hantverk, både i landet och utomlands, t.ex. hos Häcker, Nobilia, Safenwil, Scheschy och Neuform-Türenwerke.
Skärs- eller stickverktyget trycks in i arbetsstycket?
Svar: Nej. Utklipparen har den välbekanta term som hänvisar till utklippning, men den arbetar inte med klackar. Faktum är att man använder en specialfräs som skär runt insidan av kanten och samtidigt tar bort den på båda sidorna av insidan av kanten. Därför fungerar den snabbt, exakt och mycket skonsamt mot arbetsstycket.
Fråga: Finns det någon verksamhet i närheten där vi kan titta på utkastningen?
Svar: Vänligen kontakta oss. Vi kommer då att hitta nästa verksamhet för dig. Alternativt kan du kontakta oss för att få provat produkten i en affärsmiljö.
Fråga: Vilka andra termer används för att beskriva avslutningen av en session?
Svar: Som redan gäller för yrkestiteln regionalt – snickare och snickare – finns det också många andra benämningar för att få till en vinkel. Exempel: Utspika hörn, utspika hörn med skarpa kanter, utspika hörn, fräsa ut hörn och motsvarande utspikningsverktyg, fräsa ut hörn, fräsa ut hörn, stansning av hörn, utstansning av hörn. Är det något annat namn som är vanligt hos er? Kontakta oss då. För varje ny benämning skickar vi en värdig metallkulspets som tack.
Fråga: Finns utkastskåpen (möblerna) också med batteri eller elmotor?
Svar: Nej. Elektriska motorer är större än den tryckluftmotor som används. Den tryckluftmotor som används är också en specialmotor med en liten diameter. Motorn kan därför monteras direkt bakom fräsen. På plattor med en tjocklek på 16 mm kan fräsen utföras från den första sidan utan att en spricka redan har uppstått på den andra sidan. Detta skulle inte vara möjligt med en elektrisk motor eller bara med en komplicerad konstruktion med större vikt och högre kostnader.
Fråga: Vi skulle förmodligen kunna använda den här utformningen för vår applikation om konstruktionen ändrades något. Kan ni också anpassa den individuellt för kunden?
Svar: Ja. Vi är mycket intresserade av att lära känna dina behov. Vi har redan genomfört många kundspecifika anpassningar.
Exempel 1: I standardutförandet behöver vi snitt med en längd på minst 200 mm. Med en extra anslutning har vi även möjliggjort snitt med en storlek på ungefär 60 mm x 80 mm. Användningen gällde mellanväggarna i omklädningsområdet i en simhall.
Exempel 2: En tillverkare av dörrar ville skapa glasytan med sidor som vinkade 15°. För detta byggde vi en utskärningsmaskin med en dubbel axel som var vertikalt förskjuten och konstruerade och tillverkade ytterligare anslutningsdelar. Dessutom modifierades fräsmaskinen med en kegelliknande yta på utsidan. På samma sätt som vid en skärningsmaskin kan rundningarna nu avlägsnas rentav från den inre hörnet med vinklade sidor efter fräsningen.
Exempel 3: En köksleverantör frågade oss om vi kunde fräsa en innerhörn utan att skära hela ytan till en kant. Vi kunde erbjuda en lösning genom att byta ut den traditionella konstruktionen med lätt konstruktion (CLT) för möbelproduktion och köksbänkar med en annan linjär ledning och specialfrästa beslag från Pertinax.
Exempel 4: För delar av björk/fyrkors som inte uppfyllde kraven på friktionsfrihet hade vi följande fall hos en möbelproducent:
Plåtlarna var 3-skiktsprodukter av massivt furu med en tjocklek på 38 mm. Avstånden mellan skikten var 42 mm breda och 11 mm djupa. Det fanns avstånden med tre sidor, vilket är anledningen till att vi ofta kallar dem avstånden. Radien i de inre hörn före bearbetningen var 5 mm. Lösningen bestod i att ändra stödmargens område och att lägga till nya stödben. På så sätt kunde den första inre hörnens höjdökning göras från över till under och den andra inre hörnens höjdökning direkt efteråt från ned till över.
Exempel 5: En stor tillverkare av färdiga husväggar av CLT (träfaner) ville använda Leicht-systemet för tjockare väggar. Vi kunde genomföra detta utan större svårigheter med hjälp av en längre linjär ledare.
Fråga: Varför är utskärningarna så exakta?
Svar: De utskurna delarna läggs direkt i den inre hörnet av verktyget. Detta leder till den så kallade tangentfräsningen. Den roterande fräsningen leds genom den inre hörnan genom att fästena ständigt kommer i kontakt med verktyget. Om man gör detta i ett CNC-bearbetningscenter med en fräs, körs positionen enligt koordinaterna i styrningen. Bearbetningscenter för träplåtbearbetning erbjuder dock i allmänhet inte någon noggrannhet bättre än högst 0,1 mm. Berättelser från praktiken efter några års användning talar också gärna om 0,3 mm. Dessutom måste maskinens spindel stå exakt i linje med verktyget och får inte vara förskjuten genom att man fäster den. Som en följd av detta avlägsnas aldrig hela rundningen vid bearbetningen av rundningen, utan en rest kvarstår alltid i hörnet. Resten avlägsnas sedan manuellt med slipskiva.
Här erbjuder utskärningsmaskinen (möbler) ett exakt, snabbt och tillförlitligt alternativ med hög noggrannhet bättre än 0,1 mm. Fräsningen ställs in hos oss till 0,01 till 0,03 mm vid anslutningarna. Risken för avfall minskas maximalt.
Fråga: Hur stora får utskärningarna eller snitten vara så att jag kan bearbeta dem med Möbelutskärningsmaskinen MZ 02 90F A?
Svar: De gränsvärden som gäller beror på storleken på snittet/utskärningen och om arbetsstycket ska kunna avlägsnas utan att skada materialet.
En utskärning har 4 arbetsstyckesytor och ligger i en platta.
En skärning har maximalt tre arbetsstyckesytor och ligger vid kanten av en platta.
- Arbetsobjektet ska vara fritt från sprickor genom fräsning på båda sidor.
1.1 AvsnittDå måste den minsta sidan vara längre än 200 mm.
1.2 Avkortningar:: Endast den mittre sidan måste vara längre än 200 mm.
- Arbetstyget behöver inte vara utan sprickor, eller sprickorna kan förhindras genom att det läggs något annat på plats.
2.1 Avsnitt: Av kvadraten 60 mm x 200 mm.
2.2 Avkortningar: Med måtten 60 mm x 80 mm.
Det beror också på plattans tjocklek och den inre kants omkrets. Kontakta oss
Hur ser din produkt ut? Tel.. +49 (0)57413012080